Baile / Blag / Nuacht Tionscal / Táthú Ultrasonach Plaistigh: Mar a Oibríonn sé, Ábhair, agus Comhdhearadh


Iarr Athfhriotail
Is annamh a fhágann páirteanna plaisteacha an meaisín múnlaithe réidh le húsáid. Ní mór tithíocht a dhúnadh, fráma scagaire a shocrú, cónascaire a bheith séalaithe ionas nach mbeidh sé ag sceitheadh. Déanann táthú ultrasonaic plaistigh na poist sin trí chreathadh ard-minicíochta a thiontú go teas go díreach nuair a thagann dhá chuid le chéile: bogann an plaisteach, leáíonn agus ath-sholadaíonn sé i gcodán soicind, gan aon ghreamaitheach a mheascadh, gan aon tuaslagóir a aeráil agus gan scriú a chur isteach chun múnla a dhéanamh.
Tógann muid an trealamh seo agus caithimid go leor ama ar urlár siopaí na gcustaiméirí, áit a dtagann na ceisteanna céanna chun cinn arís agus arís eile. Cé na plaistigh is féidir a tháthú i ndáiríre? Conas ba chóir an comhpháirteach a mhúnlú? Cad a rialaíonn na huimhreacha ar an rialtóir i ndáiríre? Leanann na hailt thíos an próiseas ón bhfisic bhunúsach trí rogha ábhar agus comhdhearadh go dtí na socruithe ar an bpainéal oibreora.
Is slabhra de chomhshó fuinnimh é meaisín ultrasonaic. Téann cumhacht an phríomhlíonra isteach ag foirceann amháin agus feictear leá rialaithe ag an alt ag an taobh eile.
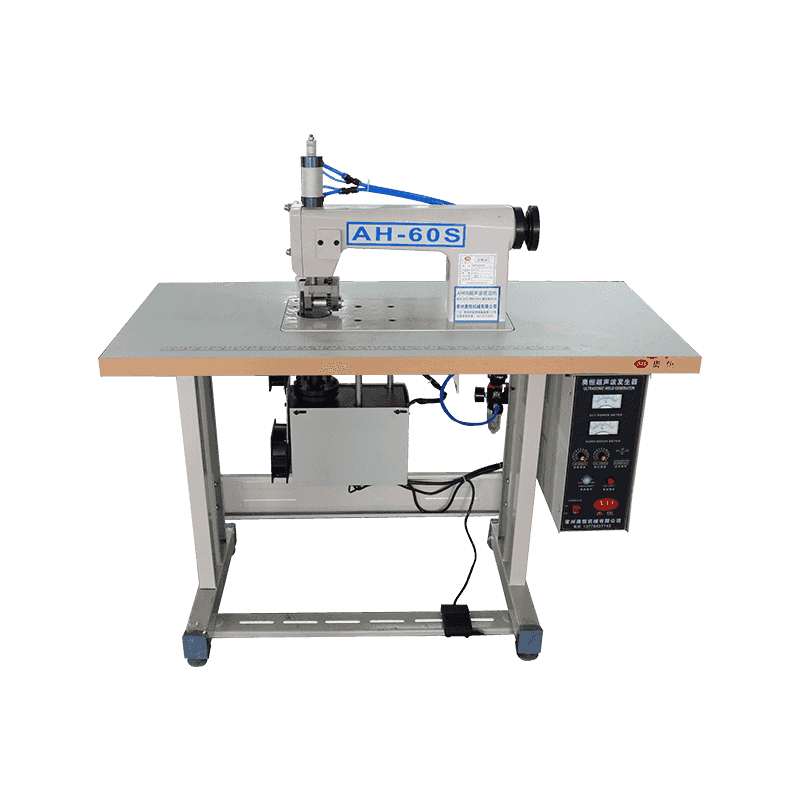
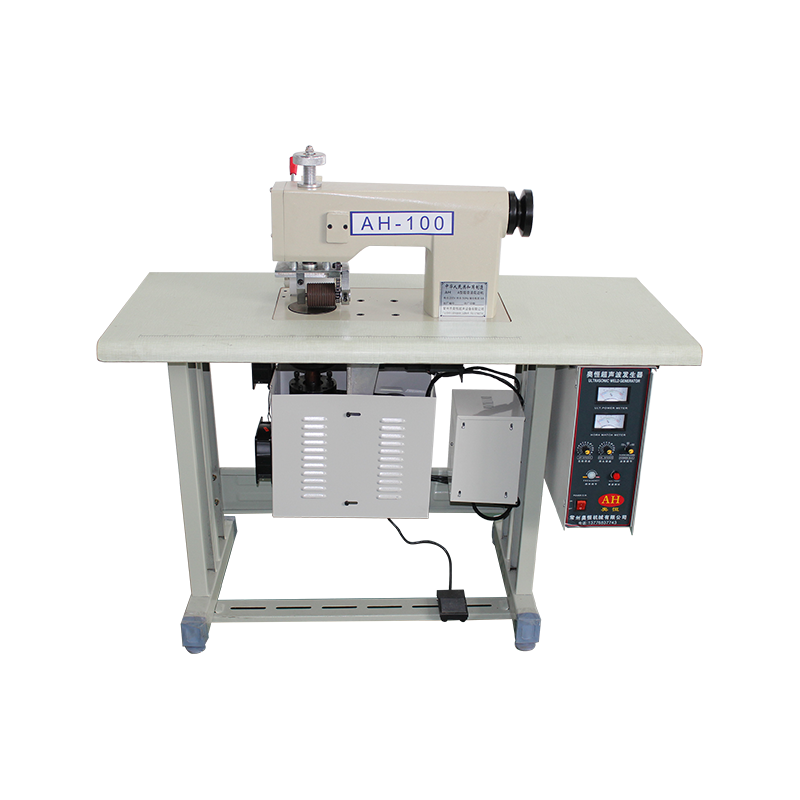
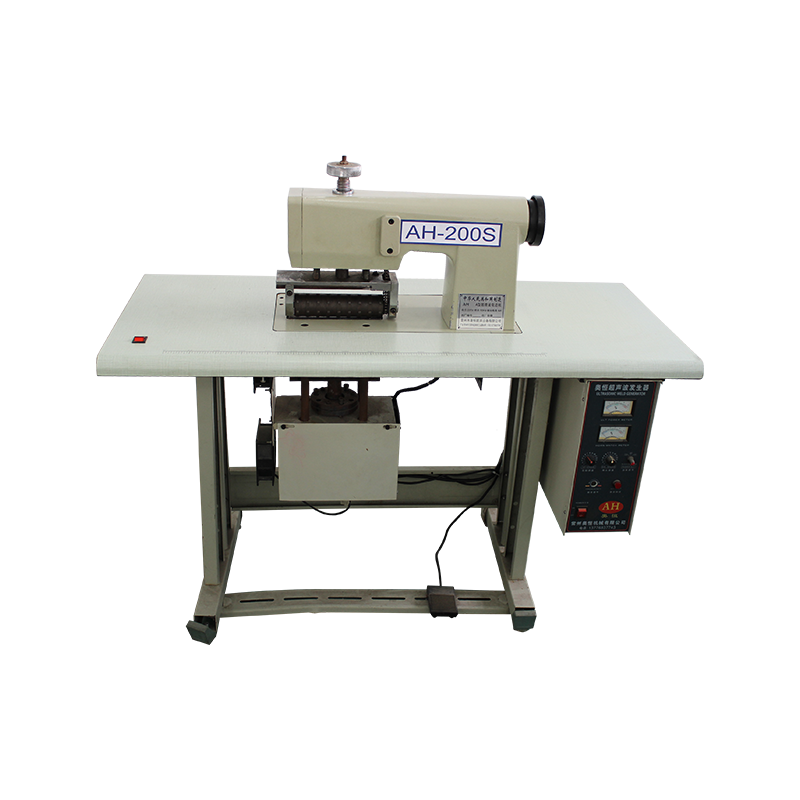
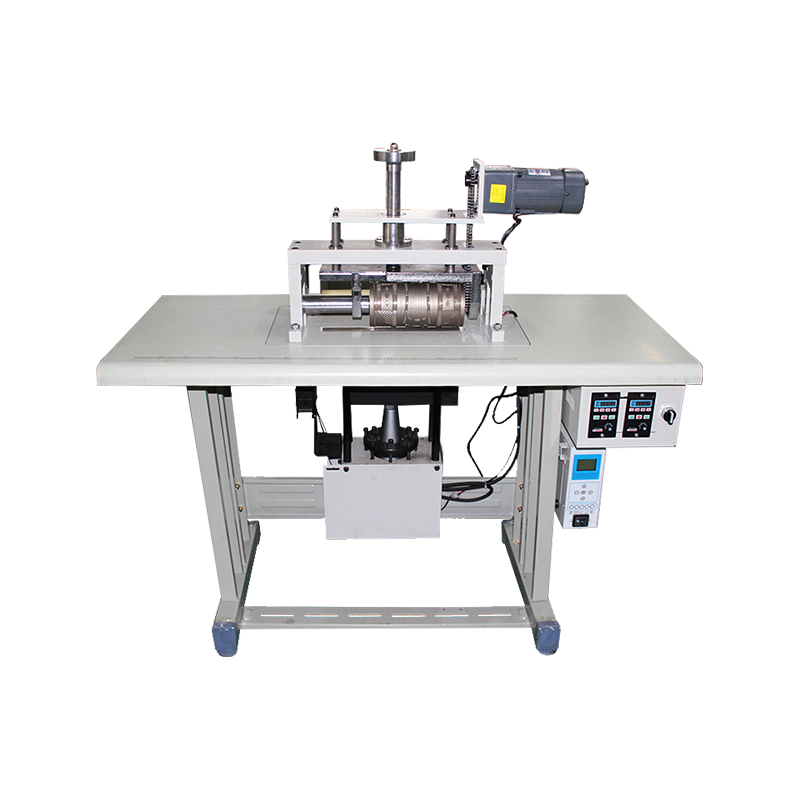
Tá dhá bhealach ann chun é a chur i bhfeidhm. Nuair a bhíonn an táthú ag dul in olcas, íslíonn an t-adharc isteach ar chuid atá ina stad agus féachann sé spota, patrún easnacha nó alt iomlán in aon timthriall amháin. I dtáthú leanúnach taistealaíonn an adharc feadh na coda, ag séalaithe seams fada agus painéil leathan gan uirlis méid an táirge.
Is furasta na buntáistí a liostú:
Tá na teorainneacha díreach chomh soiléir. Ní dhéanann plaistigh thermoset, an chuid is mó de leaistiméirí agus cúir táthú úsáideach; ruabhann siad nó ionsúnn siad creathadh gan leá. Caithfidh an chuid a thabhairt don adharc áit éigin chun suí agus cosán soiléir le haghaidh creathadh chun teacht ar an alt. Tá ballaí an-tiubh deacair, agus d'fhéadfadh go mbeadh roinnt adharca nó gluaisne scanadh ag teastáil ó chomhpháirteanna fada cothroma. Is cuid den phróiseas iad daingneáin agus adharc atá tiúnta i gceart, ní rudaí breise roghnacha.
Is é an fachtóir is mó conas a iompraíonn an polaiméir mar a théann tonnchrith tríd. Tarchuireann plaistigh éagruthacha mar ABS, polaistiréin, polacarbónáit, PMMA agus PVC fuinneamh ultrasonaic go héifeachtach. Bogann siad de réir a chéile thar raon teochta, táthaithe ag aimplitiúid mheasartha, agus is minic is féidir iad a cheangal i bhfad ón adharc - féadfaidh an t-alt suí 10 mm nó níos mó faoi bhun an phointe teagmhála.
Iompraíonn plaistigh leathchriostalacha, lena n-áirítear PP, PE, PA, POM, PET agus PBT, go difriúil. Déanann a leáphointe géar agus a struchtúr criostalach an creathadh a ionsú, agus mar sin ní mór dóibh aimplitiúid níos airde, níos mó fórsa agus comhpháirteach gar don adharc, de ghnáth laistigh de thart ar 6 mm. Nuair a bhíonn séala láidir nó heirméiteach ag teastáil, de ghnáth bíonn alt lomadh de dhíth orthu seachas stiúrthóir simplí fuinnimh. Breathnaímid air seo níos mine inár nóta ar na hábhair a oireann do tháthú ultrasonaic agus cén áit a luíonn na teorainneacha praiticiúla .
Cinneann trí mhionsonraí eile rathúlacht níos minice ná mar a thugann an bhileog sonraí roisín le fios. Ba chóir gráid hygroscópacha ar nós PA agus PC a thriomú roimh tháthú. Athraíonn líontóirí agus dathúcháin stiffness agus tarchur fuinnimh, agus mar sin iompraíonn níolón líonta gloine 30% go difriúil ón ngrád gan líonadh. Mar fhocal scoir, is féidir le ramhar, gníomhaire scaoileadh múnla nó éilliú silicone ar an dromchla comhpháirteach stop a chur le weld go hiomlán. Ní féidir dhá phlaisteach éagsúla a tháthú ach amháin nuair a fhorluíonn a raonta leá agus go bhfuil an péire comhoiriúnach go ceimiceach; ar shlí eile is gá comhghlasáil mheicniúil a bheith ag an dearadh ina ionad.
Tá táthú ultrasonaic unforgiving faoi chéimseata. Caithfidh an t-alt fuinneamh a chomhchruinniú ag limistéar teagmhála tosaigh beag ionas go dtosóidh an leá ar bhealach intuartha. Is é sin post an stiúrthóra fuinnimh: iomaire triantánach múnlaithe, de ghnáth 0.2 go 0.5 mm ar airde i plaistigh éagruthacha agus 0.5 go 0.8 mm i gceann leathchriostalach, le uillinn APEX thart ar 60 go 90 céim. Leáíonn sé ar dtús, sreabhann sé trasna an ailt agus foirmíonn sé an nasc. I gcás ina gcaithfidh páirteanna iad féin-ailíniú, nó i gcás ina bhfuil an t-ábhar leathchriostalach, is fearr a fhreastalaíonn ar chéim, teanga-agus-groove nó alt lomadh.
| Cineál comhpháirteacha | Úsáid tipiciúil | Pointí le breathnú |
|---|---|---|
| Butt i gcomhpháirt leis an stiúrthóir fuinnimh | Cásálacha simplí agus páirteanna beaga éagruthacha | An neart is ísle; ní mór teagmháil aonfhoirmeach gach babhta |
| Céim comhpháirteach | Páirteanna a chaithfidh iad féin a ailíniú le linn tionóil | Rialaíonn caoinfhulaingt mhúnlú cáilíocht weld |
| Teanga agus groove | Siúntaí a chaithfidh fanacht ailínithe agus seasamh in aghaidh splanc | Limistéar comhpháirteach níos mó, timthriall beagán níos faide |
| Comhla lomadh | Plaistigh leathchriostalacha agus rónta hermetic | Teastaíonn lamháltais níos déine agus fórsa níos airde |
| Dromchla trasghearrtha nó uigeach | Páirteanna móra cothrom le teagmháil míchothrom | Úsáideach don chéad trialacha; neart níos ísle ná stiúrthóirí múnlaithe |
Os cionn an alt suíonn an uirlisiú. Díríonn adharc atá ró-bheag ar strus agus marcanna don chuid; b'fhéidir nach n-athshonróidh ceann atá ró-mhór go cothrom. Caithfidh daingneáin an chuid íochtair a shealbhú go docht, mar is é an fuinneamh a ghluaiseann an daingneán ná fuinneamh a chailltear ón táthú. Is é uirlisiú saincheaptha an chuid den phróiseas is mó a phléimid le custaiméirí, agus míníonn sé sciar mór de na fadhbanna táirgthe stubborn.
 Múnlaí Ultrasonach Saincheaptha le haghaidh Táthú, Gearradh, agus Séalaithe Maidir le riachtanais uirlisí saincheaptha nuair a chuireann feisteas adharc agus daingneán isteach ar phróiseáil ultrasonaic in-athdhéanta, cuireann an táirge seo múnlaí inoiriúnaithe, ardchruinneas ar fáil. Féach Táirge →
Nuair atá an chuid agus an t-alt ceart, socraíonn socruithe an mheaisín cibé an athraítear an próiseas tar éis sealaíocht. Is iad na príomh-athróga:
Athraigh athróg amháin ag an am, agus taifead fuinneog seachas suíomh órga amháin. Níl próiseas a oibríonn ag am táthú amháin go díreach faoi smacht; is gnách ceann a tháirgeann páirteanna maithe thar bhanda beag luachanna fuinnimh.
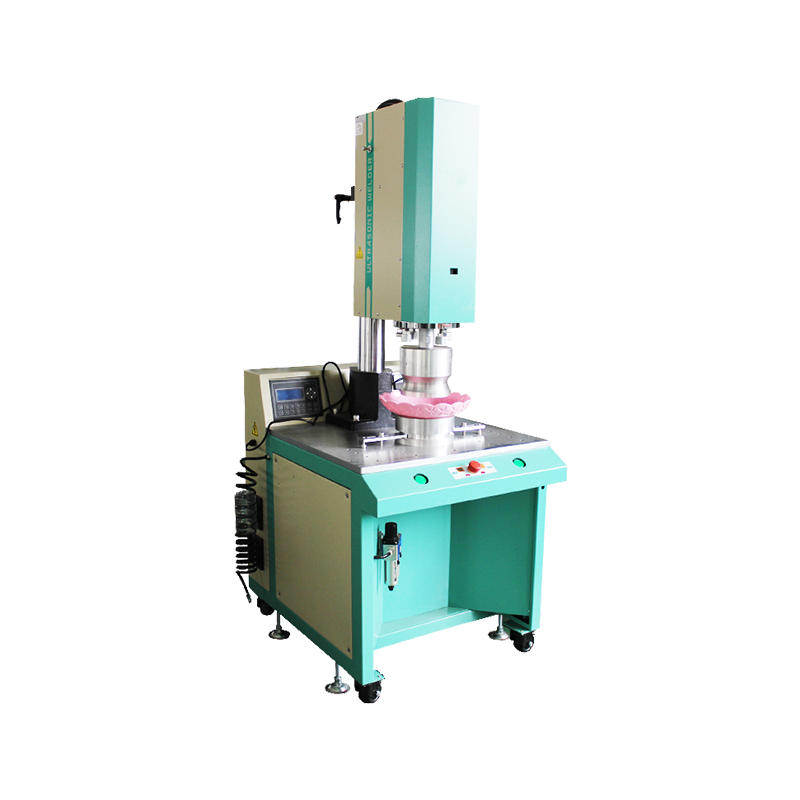
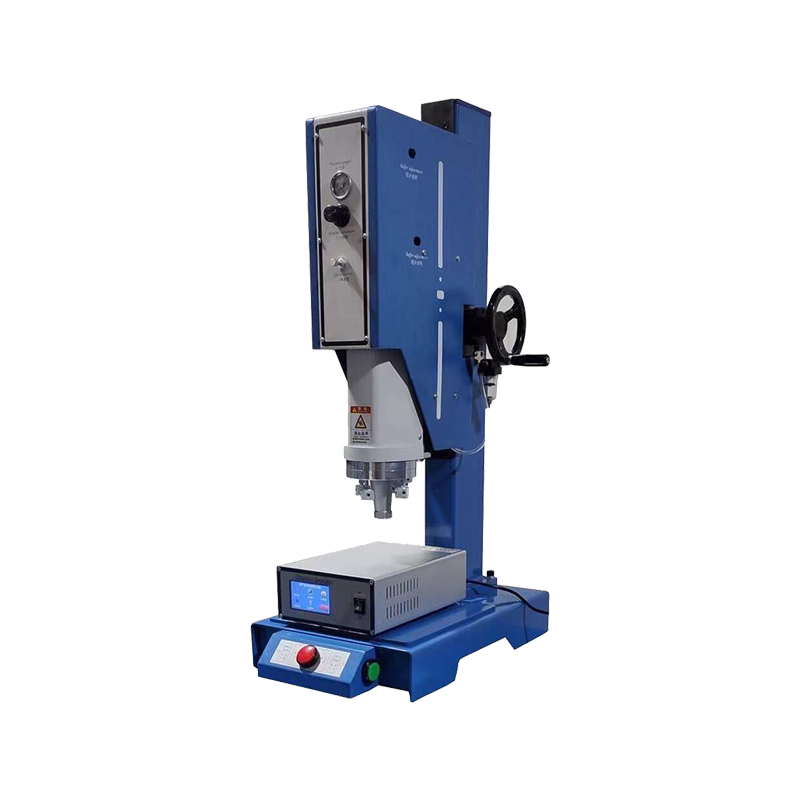
Maidir le táirgeadh toirte is é an freagra is gnách ná meaisín binse le colún docht, preas aeroibrithe nó servo agus stack dea-tiúnta. Cúrsaí minicíochta: Seachadann aonad 15 kHz níos mó aimplitiúid do chodanna níos mó nó leathchriostail, is é 20 kHz an capall oibre ilchuspóireach, agus oireann meaisíní 30 go 35 kHz do chomhpháirteanna beaga íogair nuair is ábhar imní dáiríre é marcáil nó ró-táthú.
 AH-DSL 15KHz 4200W Meaisín Táthú Plaisteacha Ultrasonach Le haghaidh táirgeadh toirte, cuireann an meaisín ultrasonaic 15 kHz seo leibhéal múnla inchoigeartaithe, rianú minicíocht dhigiteach, agus raca colún cruinn le haghaidh táthú agus leabú plaisteach. Féach Táirge →
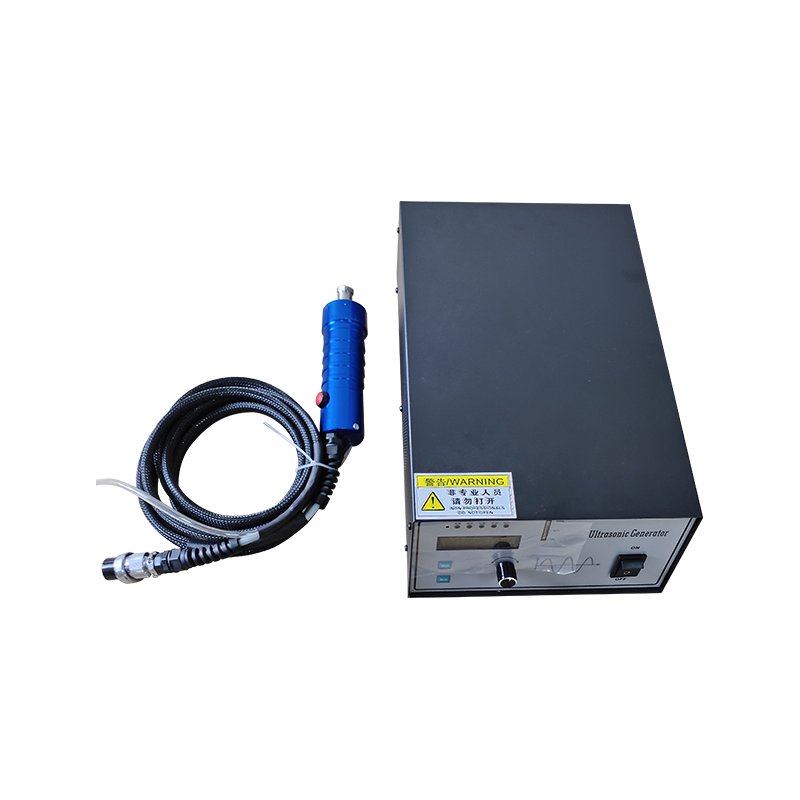
Níl cill táirgeachta tuillte ag gach post. Maidir le fréamhshamhlacha, obair dheisiúcháin, cóimeáil íseal-toirte nó páirteanna nach féidir a iompar chuig binse, déanann welder ríomhaire boise an jab céanna i lámh an oibreora. Suíonn aonaid táthú spota eatarthu: sroicheann siad isteach i múnlú mór chun boss, gearrthóg nó rib áitiúil a tháthú gan adharc lánmhéide.
 AH-30 Táthaire Spota Ultrasonach Boise Sonic Maidir le fréamhshamhlú, deisiú, nó cóimeáil íseal-toirte, cuireann an welder láthair láimhe dlúth seo oibríocht 28/35 kHz agus táthaithe glan gan ábhar filler. Féach Táirge →
Tagann formhór na bhfadhbanna ar an líne go dornán cúiseanna. Seo é an gearrliosta a n-oibrímid tríd ar dtús.
| Siomptóim | Gnáthchúis | Cad a thriail ar dtús |
|---|---|---|
| Táthú lag nó neamhréireach | Aimplitiúid neamhleor, adharc caite, comhpháirteach éillithe | Seiceáil chasmhóiminte adharc agus riocht, glan na codanna, fuinneamh a ardú |
| Flash nó dromchla leáite | Aimplitiúid iomarcach nó am táthú, stiúrthóir fuinnimh mícheart | Laghdaigh aimplitiúid, giorraigh an t-am táthúcháin, athraigh méid an stiúrthóra |
| Marcáil timpeall an adharc | Imill adharc géar, limistéar teagmhála beag, fórsa ard | Ga an aghaidh adharc, cuir scannán cosanta, athbhreithnigh an próifíl |
| Páirteanna nach bhfuil táthú ar chor ar bith | Gan teagmháil ag an gcomhpháirteach, gluaiseacht daingneáin, péire roisín mícheart | Seiceáil oiriúnacht na coda agus rigidity an daingneáin, deimhnigh go bhfuil an dá roisíní infheicthe |
| Alt fuar nó páirteach tar éis a shealbhú | Coinnigh am ró-ghearr, leá brú amach ag fórsa iomarcach | Fad a shealbhú, a laghdú fórsa weld, féachaint ar fad titim |
Tar éis cúpla céad suiteálacha, tá na gnáthaimh a bhaineann le hábhar unglamourous. Coinnigh dromchlaí comhpháirteacha glan agus tirim, agus stóráil roisíní hygroscópacha i gceart. Seiceáil chasmhóiminte adharc ag tús gach sealaithe, toisc go n-athraíonn stack scaoilte minicíocht agus go scriosann sé welds go ciúin. Déan an daingneán a chóireáil mar chuid den mheaisín seachas mar chúlpháirtí. Logáil an fuinneamh agus an t-achar caolaithe de chuid mhaith, ansin bain úsáid as an taifead sin mar thagairt nuair a ghluaiseann rud éigin. Agus nuair a bhíonn an t-alt deacair, féach ar an gcéimseata sula sroicheann tú níos mó cumhachta - an chuid is mó den am suíonn an freagra i ndearadh na coda, ní sa rialtóir.
Más mian leat labhairt trí chuid ar leith, déanfaidh an fhoireann ag Innealra Changzhou Aoheng ag tógáil trealamh táthú, gearrtha agus séalaithe ultrasonaic do mhonaróirí teicstíle, neamhfhite, leighis agus plaistigh ar feadh na mblianta, agus tá áthas orainn i gcónaí breathnú ar líníocht nó sampla agus a rá go hionraic cé acu an táthú ultrasonaic an freagra ceart.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved